鋅鎳合金電鍍是什麼?高耐蝕表面處理完整解析
發佈於
更新於
閱讀時間約 2 分鐘
重點摘要
・鋅鎳合金電鍍是在鍍層中加入約 12–15% 鎳的鋅基合金鍍層,耐蝕性遠高於一般鍍鋅 ・搭配三價鉻鈍化後,鹽霧測試可達 720 小時以上無紅銹,高規格製程可達 2,000 小時 ・是國際車廠對引擎室、底盤等高溫高腐蝕部位扣件的主流指定製程
鋅鎳合金電鍍的原理
鋅鎳合金電鍍是在電鍍槽中同時沉積鋅與鎳,形成含鎳約 12–15% 的 γ 相合金鍍層。鎳的加入讓鍍層的電位更接近鋼鐵基材,犧牲性保護的消耗速度大幅降低,因此同樣厚度下,耐蝕壽命可達一般鍍鋅的數倍。
鍍後再施以三價鉻鈍化與封孔處理,可進一步提升耐白銹與耐紅銹表現,並符合歐盟 ELV、RoHS 對六價鉻的限用要求。
與一般鍍鋅的耐蝕性差異
以中性鹽霧測試(NSS)比較,一般三價鉻鍍鋅通常要求 72–240 小時無紅銹;鋅鎳合金電鍍則普遍可達 720 小時以上,經妥善鈍化與封孔的高規格製程更可達 2,000 小時無紅銹。
- 耐高溫:鋅鎳鍍層在 120°C 以上環境仍能維持耐蝕性,適合引擎室部位
- 耐接觸腐蝕:與鋁件接觸時的電偶腐蝕明顯低於純鋅鍍層
- 鍍層硬度較高,組裝過程較不易刮傷失效
汽車扣件的應用與車廠規範
鋅鎳合金電鍍是國際車廠對高腐蝕環境扣件的主流指定,常見規範包括 GMW4700、VW 13750/TL 244、PSA B15 4102、DIN 50979 與 ASTM F1941M 等。引擎螺絲、底盤扣件、煞車系統零件等,多要求鋅鎳搭配三價鉻鈍化。
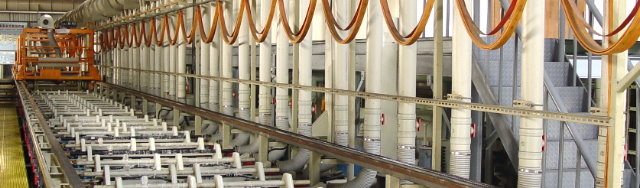
頂吉興科技的三價鋅鎳合金電鍍線採一對一整流器與鈍化液循環再生系統,並通過 IATF 16949 認證,符合上述車廠規範的量產要求。
常見問題
- 當扣件用於引擎室、底盤、煞車系統等高溫或高腐蝕部位,或客戶指定 GMW、VW、PSA 等車廠規範時,鋅鎳的耐蝕壽命與規範符合性是一般鍍鋅無法取代的。
- 可以。透過黑色三價鉻鈍化可得到均勻的黑色外觀,兼顧耐蝕性,常用於外觀件與內裝扣件。
- 以妥善鈍化與封孔的量產水準,鋅鎳合金電鍍通常可達 96~480 小時無白銹、720~2,000 小時無紅銹,實際時數取決於鍍層厚度、鈍化系統與封孔處理,報價前建議先確認規範要求的測試依據。